Tối Ưu Hóa Năng Suất Phá Xước Diện Rộng: Giải Phẫu Phớt Mút Đánh Bóng Bước 1 3D K-56SDP (6.5 Inch)
Trong quy trình làm đẹp và phục hồi bề mặt sơn ô tô (Auto Detailing), công đoạn tiêu tốn nhiều thời gian, công sức và đòi hỏi sự tập trung cao độ nhất chính là bước đánh bóng cắt xước (Compounding/Cutting) – hay còn gọi là Bước 1. Đặc biệt, khi bạn phải đối mặt với những chiếc SUV cỡ lớn, xe bán tải hay xe van có bề mặt nắp capo, nóc xe rộng thênh thang, việc sử dụng một chiếc phớt kích thước nhỏ sẽ khiến năng suất lao động giảm sút, kéo dài thời gian thi công và gây mệt mỏi cho kỹ thuật viên.
Để giải quyết bài toán về năng suất trên các bề mặt sơn diện rộng, đồng thời đảm bảo khả năng bào mòn các khuyết tật nặng như vết xước sâu, ố nước hóa chất hay sần da cam (orange peel), thương hiệu 3D Car Care (Hoa Kỳ) đã mang đến một giải pháp mang tính đặc thù: Phớt mút đánh bóng bước 1 kích thước 6,5 inch (Mã: K-56SDP).
Sản phẩm này không chỉ đơn thuần là sự phóng to về mặt kích thước vật lý. Ký hiệu “S” (Spider) trong mã sản phẩm còn đại diện cho một công nghệ bề mặt mút tiên tiến nhằm giải quyết vấn đề kiểm soát nhiệt lượng. Bài viết chuyên sâu dưới đây sẽ bóc tách chi tiết cơ chế vật lý của bước cắt xước, giải mã các đặc tính kỹ thuật trên phớt K-56SDP, và hướng dẫn cách vận hành công cụ này nhằm đạt hiệu suất tối ưu tại các xưởng dịch vụ.
1. Bản Chất Của Bước Đánh Bóng Cắt Xước (Compounding)
Để hiểu rõ nhiệm vụ của phớt 3D K-56SDP, chúng ta cần nắm vững nguyên lý của quá trình hiệu chỉnh sơn (Paint Correction).
Lớp sơn bóng ngoài cùng (Clear Coat) của ô tô thường rất mỏng, dao động từ 35 – 50 micron. Khi một vết xước xuất hiện, nó tạo thành một rãnh chữ V lõm xuống bề mặt này. Nguyên lý của việc xóa xước không phải là “lấp đầy” rãnh đó, mà là sử dụng sự ma sát để bào mòn lớp sơn xung quanh cho đến khi nó bằng phẳng với phần đáy của vết xước.
Ở Bước 1, kỹ thuật viên cần sử dụng xi đánh bóng có hạt mài thô (Heavy Cut Compound) kết hợp với một chiếc phớt có độ cứng cao. Nếu phớt quá mềm, nó sẽ hấp thụ (ngậm) các hạt mài mòn vào sâu bên trong lõi mút, khiến lực cắt bị giảm sút. Ngược lại, một chiếc phớt mút cứng, có mật độ tế bào cao sẽ giữ các hạt mài mòn ở sát bề mặt tiếp xúc, ép chúng “làm việc” liên tục với lớp Clear Coat để cắt gọt các khiếm khuyết. Tuy nhiên, lực ma sát này sẽ sinh ra lượng nhiệt cực lớn, có thể làm cháy sơn. Đó là lúc công nghệ vật liệu của phớt đánh bóng lên tiếng.
2. Phân Tích Mã Sản Phẩm Và Nguồn Gốc Thương Hiệu 3D
Nguồn gốc vật tư đóng vai trò quyết định đến sự ổn định của quy trình thi công. 3D Car Care là một doanh nghiệp có trụ sở và nhà máy sản xuất đặt tại Mỹ. Ưu điểm lớn nhất của họ là tự nghiên cứu và phát triển đồng bộ cả hóa chất (xi đánh bóng) và công cụ thi công (phớt). Sự đồng bộ này đảm bảo cấu trúc mút xốp được tinh chỉnh để tương thích tối đa với công thức hóa học của xi, từ đó mang lại kết quả có thể dự đoán trước.
Mã sản phẩm K-56SDP chứa đựng những thông tin kỹ thuật cốt lõi:
-
56: Kích thước đường kính lớn 6.5 inch (16.5 cm).
-
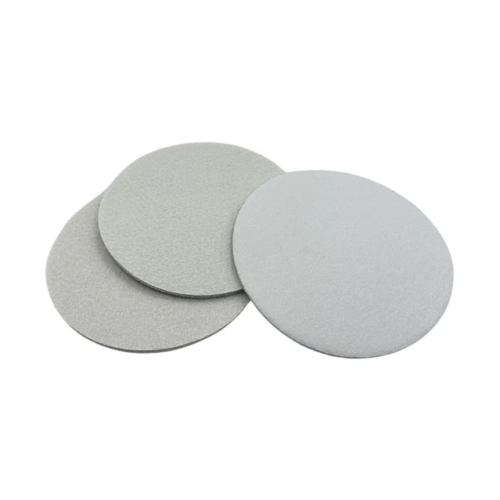
S (Spider Cut): Bề mặt mút không phẳng hoàn toàn mà được cắt các rãnh sâu đan chéo nhau như mạng nhện. Đây là thiết kế độc quyền giúp tăng cường tản nhiệt và kiểm soát hóa chất.
-
DP (Dark Purple – Màu Tím Đậm): Trong quy chuẩn mã màu của 3D, màu Tím Đậm biểu thị cho loại mút xốp có mật độ cao nhất, cứng nhất, chuyên dùng cho Bước 1 (Heavy Cutting).
3. Giải Phẫu Kỹ Thuật: Công Nghệ Đứng Sau Phớt 3D K-56SDP
Một chiếc phớt mút Bước 1 chất lượng phải giải quyết được bài toán mâu thuẫn: Cắt mạnh nhưng không được làm quá nhiệt bề mặt. Model K-56SDP giải quyết vấn đề này thông qua ba yếu tố thiết kế:
3.1. Thiết kế rãnh bề mặt “Spider Cut” (Mạng Nhện)
Sự khác biệt lớn nhất của K-56SDP so với các loại phớt mút phẳng (Flat pad) truyền thống nằm ở ký hiệu “S” – Spider Cut. Bề mặt phớt được cắt các đường rãnh sâu hình lưới. Thiết kế này mang lại 3 lợi ích cơ học:
-
Tăng diện tích tiếp xúc: Khi phớt bị ép xuống mặt sơn, đặc biệt là ở những bề mặt cong, các khối mút nhỏ (giữa các rãnh cắt) sẽ độc lập biến dạng và ôm sát theo đường cong của xe, giúp lực cắt được phân bổ đều hơn.
-
Kiểm soát xi đánh bóng (Compound Control): Ở những vòng quay đầu tiên, xi đánh bóng thô thường dễ bị văng tung tóe (dusting/slinging). Các rãnh Spider hoạt động như những “hồ chứa” siêu nhỏ, giam giữ xi đánh bóng bên trong và từ từ nhả ra trong quá trình máy di chuyển, giúp tiết kiệm vật tư và giữ cho không gian làm việc sạch sẽ.
-
Làm mát chủ động: Ma sát ở Bước 1 sinh ra nhiệt rất lớn. Các rãnh cắt xẻ giúp không khí luân chuyển tự do bên dưới bề mặt phớt khi máy quay, liên tục tản nhiệt cho bề mặt sơn, làm giảm đáng kể rủi ro “cháy xi” (xi bị khô nhanh) và bảo vệ màng sơn trong suốt.
3.2. Vật liệu mút mật độ cao (High-Density Dark Purple Foam)
Phớt K-56SDP sử dụng vật liệu polyurethane đặc biệt, được thể hiện qua màu Tím Đậm. Loại mút này rất rắn chắc khi sờ bằng tay. Sự rắn chắc này giúp phớt không bị xẹp lép (collapse) khi kỹ thuật viên tì đè máy. Nó duy trì áp lực ép ổn định lên các hạt xi mài mòn, giúp san phẳng các khuyết tật nặng như vết xước do giấy nhám (1500-2000 grit), lỗi sần da cam, và các vết ố axit một cách nhanh chóng. Mặc dù cứng, nhưng do bản chất vẫn là mút xốp (Foam) nên bề mặt nó để lại sẽ mịn màng và ít xước dăm (marring) hơn rất nhiều so với việc sử dụng phớt lông cừu (Wool pad).
3.3. Kích thước 6.5 Inch (16.5cm) – Ưu thế năng suất
Đường kính 6.5 inch định vị chiếc phớt này là công cụ dành cho những bề mặt rộng lớn.
-
Tốc độ phủ bề mặt: Thay vì phải đi máy nhiều lượt với phớt 5 inch, tiết diện 16.5cm giúp kỹ thuật viên làm sạch một nắp capo xe SUV nhanh hơn khoảng 30%. Điều này cực kỳ có ý nghĩa tại các trung tâm Detailing cần tối ưu hóa thời gian (turn-around time).
-
Vành đai an toàn (Safety Bumper): Phớt 6.5 inch thường được dán lên đế máy (Backing Plate) kích thước 6 inch. Khoảng dư 0.5 inch (1.25 cm) xung quanh rìa đế máy tạo thành một lớp đệm cao su êm ái. Trong quá trình đánh bóng, nếu thiết bị bị chao đảo, phần mút xốp này sẽ tiếp xúc với sơn trước, ngăn ngừa hoàn toàn nguy cơ mép nhựa của đế máy va quẹt làm trầy hoặc rách lớp sơn bóng.
3.4. Hệ thống đế dán (Velcro) chịu nhiệt và lực ly tâm
Kích thước lớn đồng nghĩa với việc lực quăng ly tâm (ly tâm văng) khi máy đánh bóng hoạt động ở tốc độ cao là rất mãnh liệt. 3D Car Care sử dụng công nghệ ép nhiệt và keo kết dính chịu nhiệt độ cao để liên kết lớp mút tím với mặt dán Velcro. Sự liên kết này giúp phớt chịu đựng được áp lực vận hành liên tục mà không bị lạng, rách hay tách lớp (delamination).
4. Lựa Chọn Máy Đánh Bóng Nào Cho Phớt K-56SDP?
Việc sử dụng phớt kích thước lớn đòi hỏi thiết bị máy móc phải có đủ mô-men xoắn (torque) để duy trì vòng quay, nếu không máy sẽ bị “lịm” (pad stalling).
-
Máy đánh bóng đồng tâm (Rotary Polisher): Rất phù hợp. Kích thước lớn giúp giảm hiện tượng nảy máy (hopping), máy Rotary dễ dàng duy trì vòng tua mạnh mẽ để gọt lớp sơn với diện tích lớn.
-
Máy quỹ đạo lệch tâm (Dual Action – DA): Yêu cầu máy DA phải có công suất lớn, sử dụng đế máy 6 inch và có hành trình (throw) từ 15mm đến 21mm (ví dụ như các dòng máy Rupes LHR21, Flex…). Không nên dùng phớt 6.5 inch cho máy DA nhỏ vì lực ma sát của tiết diện lớn sẽ làm mâm máy ngừng xoay quỹ đạo, mất đi khả năng đánh bóng.
5. Hướng Dẫn Quy Trình Kỹ Thuật Đánh Bóng Bước 1 Chuẩn Detailing
Do sức cắt mạnh của phớt 3D K-56SDP, kỹ thuật viên cần tuân thủ quy trình chuẩn để đạt hiệu quả cao và bảo vệ an toàn cho lớp sơn:
Bước 1: Chuẩn bị bề mặt kỹ lưỡng
-
Rửa xe, sử dụng đất sét chuyên dụng (Clay bar) và hóa chất tẩy mạt sắt để làm sạch hoàn toàn các hạt dính trên sơn. Bề mặt sơn phải trơn láng.
-
Sử dụng băng keo giấy (Masking tape) dán che chắn cẩn thận các chi tiết nhựa nhám, ron cao su, mép kính và khe cửa. Bụi xi hoặc phớt cắt chạm vào có thể làm hỏng các chi tiết này.
-
Đo độ dày sơn: Cực kỳ quan trọng. Bước 1 làm mài mòn lớp bóng, bạn cần sử dụng máy đo độ dày lớp sơn để đảm bảo màng Clear Coat còn đủ độ an toàn để đánh bóng.
Bước 2: Khởi động phớt (Priming)
-
Dán phớt K-56SDP thật cân tâm lên đế máy 6 inch.
-
Với công nghệ rãnh Spider, việc mồi phớt cần chú ý: Bôi một lượng xi Bước 1 (như 3D ACA 500) dàn đều lên mặt phớt. Dùng tay xoa nhẹ để xi lọt vào cả các rãnh cắt. Điều này giúp toàn bộ mặt phớt được bôi trơn, giảm ma sát khô có hại trong vài vòng quay đầu tiên.
Bước 3: Thao tác cắt xước (Compounding)
-
Áp sát phớt lên sơn. Bật máy ở số 1-2 lướt nhanh để dàn xi ra khu vực làm việc (khoảng 60×60 cm).
-
Tăng tốc độ máy lên mức cao (Speed 4.5 – 6 đối với máy DA).
-
Lực ép (Pressure): Sử dụng lực tì đè vừa phải (khoảng 3-5 kg) để các hạt mài mòn tì xuống rãnh xước. Không tì quá mạnh làm xẹp mút.
-
Tốc độ di chuyển tay (Arm speed): Đi máy chậm rãi (2-3 cm/giây). Đi theo quỹ đạo chữ thập (ngang rồi dọc), các đường đi chồng lấp lên nhau khoảng 50%.
-
Đánh khoảng 3-4 lượt (passes) cho đến khi xi bắt đầu trong lại. Tắt máy, dùng khăn Microfiber sạch lau xi thừa và kiểm tra bằng đèn soi xước.
Bước 4: Chuyển bước (Refining)
-
Sau khi dùng phớt K-56SDP, bề mặt sẽ hết xước sâu nhưng có thể hơi mờ đục nhẹ (hazing). Đây là quy luật vật lý. Bạn cần tiếp tục sử dụng Bước 2 (Phớt mút tầm trung) và Bước 3 (Phớt mềm) để xóa lớp mờ này, kéo lại độ bóng gương cho bề mặt.
6. Phương Pháp Vệ Sinh Và Bảo Quản Phớt Mút Kéo Dài Tuổi Thọ
Phớt Bước 1 hoạt động trong điều kiện sinh nhiệt lớn và ngậm nhiều cặn sơn, do đó việc vệ sinh rất quan trọng:
-
Vệ sinh trên máy (On-the-fly): Sau khi đánh xong 1-2 khu vực, các rãnh Spider sẽ bị lấp đầy bởi mạt sơn và xi thừa. Hãy lật ngửa máy (chạy số nhỏ), dùng bàn chải chuyên dụng chải nhẹ từ trong tâm ra ngoài để hất cặn bẩn ra. Nếu rãnh phớt bị bít kín, tính năng làm mát và cắt xước sẽ mất tác dụng.
-
Sử dụng luân phiên: Đối với xe cỡ lớn, hãy chuẩn bị 2-3 chiếc phớt K-56SDP và thay đổi luân phiên. Khi mút bị nóng, nó mềm ra và mất đi độ cắt. Việc thay phớt giúp chiếc phớt cũ có thời gian tản nhiệt, phục hồi độ đàn hồi.
-
Giặt phớt: Cuối ngày làm việc, ngâm phớt vào nước ấm pha hóa chất giặt phớt chuyên dụng. Dùng ngón tay miết nhẹ dọc theo các rãnh Spider để đẩy cặn ra. Tuyệt đối không vặn xoắn phớt. Xả sạch, vắt ráo bằng máy ly tâm rồi phơi khô tự nhiên ở nơi râm mát.
7. Đánh Giá Đối Tượng Sử Dụng Phù Hợp
Với kích thước 6.5 inch và sức cắt mạnh mẽ, 3D K-56SDP là công cụ hướng đến:
-
Trung tâm Auto Detailing quy mô lớn: Cần tối ưu thời gian thi công trên các dòng xe thương mại, SUV, xe bán tải, hoặc tàu thuyền (Marine detailing).
-
Xưởng đồng sơn (Body Shops): Ứng dụng để san phẳng lỗi sần da cam (orange peel) nhanh chóng trên diện rộng sau khi sơn lại.
-
Lưu ý: Sản phẩm này có sức cắt mạnh và kích thước lớn, do đó đòi hỏi người sử dụng phải có kỹ năng kiểm soát máy đánh bóng tốt, hiểu biết về độ dày sơn. Không khuyến nghị cho người dùng cá nhân (DIY) mới bắt đầu.
8. Lời Kết
Hiệu chỉnh sơn xe là một quá trình loại bỏ sự khiếm khuyết để tìm lại vẻ đẹp nguyên bản. Trong quá trình đó, năng suất và sự an toàn là hai yếu tố song hành.
Phớt mút đánh bóng bước 1 kích thước 6.5 inch 3D K-56SDP mang thương hiệu Mỹ đã chứng minh được sự kết hợp xuất sắc giữa kỹ thuật vật liệu và thiết kế khí động học. Kích thước 16.5 cm mang lại diện tích bao phủ lớn, giúp tiết kiệm thời gian thi công đáng kể. Trong khi đó, thiết kế rãnh “Spider Cut” thông minh cùng vật liệu mút Tím đậm mật độ cao giúp phớt duy trì được sức cắt mạnh mẽ mà vẫn làm mát bề mặt liên tục, giảm thiểu rủi ro nhiệt độ cho lớp sơn bóng.
Nếu cơ sở dịch vụ của bạn thường xuyên phải đối mặt với những bề mặt sơn rộng lớn, nhiều khuyết tật sâu và cần một giải pháp vừa mạnh mẽ vừa kiểm soát tốt, thì việc trang bị bộ phớt 3D K-56SDP chắc chắn sẽ là một khoản đầu tư mang lại giá trị thiết thực, tối ưu hóa cả thời gian và chất lượng dịch vụ.